

 发布内容


博尔顿工厂+WAAM与激光DED组合,FASTECH英国扩张瞄准能源海事大型部件
美国先进制造专家FASTECH正在大曼彻斯特地区建立英国生产设施,博尔顿这处厂房已经落定。
这家金属增材制造专业公司计划在2027年初投入运营,第一季度先用Meltio的机器人激光定向能量沉积(DED)系统建立首个英国制造能力,随后可能引入更大规模的电弧增材制造(WAAM)和减材加工设备。
这次扩张会把FASTECH为美国能源和海事行业生产大型金属部件的经验,带进一个基于丝材的增材制造工业应用仍相对有限的市场。
按照FASTECH英国及国际业务发展总监杰森·哈特的解释,公司想把这套为西门子能源和美国海事行业制造金属部件的经验带到英国。
在2026年Formnext展会前接受增材制造行业媒体3D Printing Industry采访时,哈特确认,公司已设立英国实体并签署了厂房协议。
他预计担任董事总经理,领导英国业务,激光丝材沉积的初始投资会随着需求发展再追加制造能力。
对FASTECH来说,目标不是再建一个增材制造示范设施。
它想复制在美国发展出的以生产为导向的模式,而且已经在这套模式下为工业客户制造重复订单部件。
这不是一个小目标。
可这套在美国跑顺的生产经验,搬到英国就能直接跑通吗?
先看FASTECH在美国是怎么长起来的。
FASTECH由首席执行官艾伦·皮尔斯于2018年创立,总部位于弗吉尼亚州丹维尔,靠近北卡罗来纳州边界。
公司是跟支持美国国防、海事和工业项目的区域制造业生态一起发展起来的。
公司早期投资了设备商Gefertec的五轴电弧增材制造系统,建立起使用丝材原料生产大型金属部件的能力,材料包括钛、不锈钢和镍基合金。
随后,公司扩展设备组合,纳入设备商AML3D的系统和Meltio的激光丝材沉积技术。
跟金属粉末床熔融不一样,这些工艺是把熔融金属丝材沉积出来,构建近净成形部件。
WAAM对较大结构有相对较高的沉积速率,激光丝材DED能对较小特征提供更好的控制,并减少后续机加工去除的材料。
FASTECH把这些工艺和增材制造设计、仿真、热处理、计算机数控(CNC)加工、检测以及其他精加工操作结合起来。
哈特对3D Printing Industry说,「我们不是研发机构。我们希望推动增材制造走向生产化」。
据哈特称,目前FASTECH美国业务中约60%至70%是重复性或工业化制造,不是研究和原型制作。
不过这一估算所依据的具体衡量标准并未说明。
公司的能力包括用于超大金属部件的设备,哈特称其AML3D技术能够制造重量最高约3,000公斤的部件。
丹维尔工厂还为与美国潜艇工业基础相关的海事应用供应部件,包括涉及铜镍合金和镍铝青铜合金的工作。
FASTECH的发展还得益于它靠近国防制造加速培训(ATDM)项目。
这个项目提供增材制造、焊接、计算机数控(CNC)加工、计量和无损检测方面的强化实操培训,公司从项目里招聘工程师,把制造业务跟不断发展的区域劳动力队伍连接起来。
生产需求、设备开发和技术培训之间的关系,是FASTECH希望在英国复制的美国模式的一部分。
这三件事怎么咬合,才是它想带过去的东西。
最能说明FASTECH已经进入工业生产的例子之一,是它跟西门子能源的合作。
公司使用电弧增材制造及后续机加工,为燃气轮机制造五种Inconel ISO环件。
哈特表示,这项工作涉及约每套16个部件的经常性订单,每月生产三到五套。
按这个订单节奏算,月产量约为48至80个环件,具体取决于订单组合。
这些部件遵循一个涵盖沉积、热处理、机加工、检测和其他后处理操作的制造周期。
据哈特称,这些部件上增材制造的经济性尤为突出,因为高沉积速率和更少的材料去除量,跟从实心Inconel直接机加工环件相比可以降低成本。
镍基高温合金价格昂贵,也难加工,从实心坯料进行传统生产可能涉及大量材料去除和较长机加工时间。
把材料沉积到更接近所需几何形状的位置,FASTECH就减少了随后必须机加工去除的金属量。
但哈特强调,公司并不认为增材制造是所有应用的最佳解决方案。
他描述了西门子能源另一个涉及谐振环的项目,在那个项目里,用增材制造生产完整部件需要过长的沉积时间。
FASTECH转而开发了一种混合方法,先以锻造Inconel环为基础,再通过金属沉积添加特征,随后通过机加工完成部件。
这种增材制造与传统制造相结合的方式提供了一种替代方案,不是把3D打印视为生产每个阶段的替代品。
这一决策取决于部件几何形状、材料要求、数量、制造成本和交付时间。
对于某些应用,锻造或传统机加工仍是更经济的选择。
对于另一些应用,增材制造可以减少材料浪费、缩短采购周期,或者避免与传统生产相关的工装。
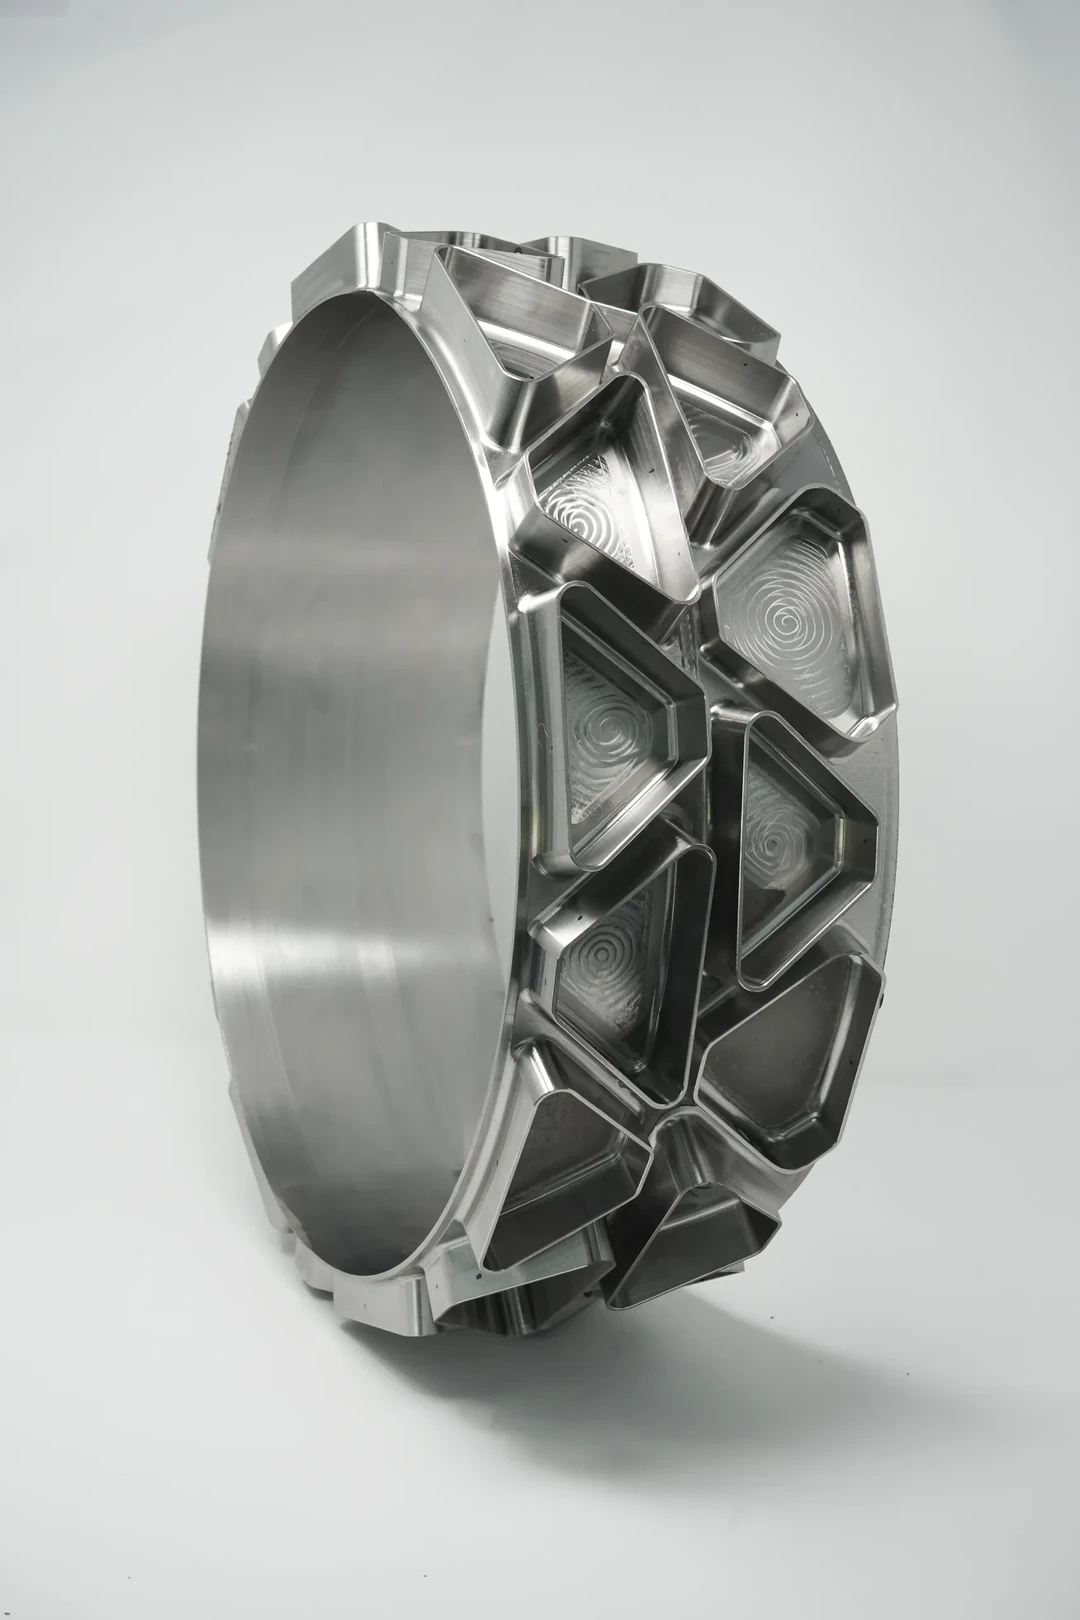
FASTECH同时使用WAAM和激光丝材沉积,让它能够评估替代制造路线。
哈特估计,根据应用不同,WAAM沉积材料的速度约为激光丝材沉积的四到五倍。
但沉积速度只是计算的一部分。
激光沉积可以生产更接近最终几何形状的部件,减少所需机加工量,在某些情况下,这种减少可以抵消沉积材料所花费的额外时间。
哈特描述过这样的情况,尽管激光沉积的构建过程较慢,但由于最终机加工需求显著降低,其经济性仍优于WAAM。
薄壁部件也可能更适合激光沉积,而需要大量材料沉积的较大结构则可以从WAAM中受益。
部件尺寸、几何形状、材料和精加工要求决定了首选工艺。
公司还评估整个生产周期,而不只是沉积环节。
哈特表示,一些部件可以在数周内交付,而不是传统制造路线所需的数月,尽管复杂的大幅面沉积本身可能需要数周的设备时间。
检测和认证仍然是重要限制。
外部计算机断层扫描(CT)、无损检测和专业检测可能带来延误,尤其是对于不熟悉的部件或需要额外验证的零件。
即使是成熟的沉积工艺,仍然涉及大量人工干预。
公司还开展了材料认证和疲劳测试工作。
哈特提到了涉及钛合金和Inconel合金的美国国家航空航天局(NASA)相关测试,但采访中并未详细说明具体项目、标准和结果。
对客户而言,这些活动很重要,因为可重复生产不仅仅需要证明部件能够成功沉积。
FASTECH的英国业务初期规模将明显小于其美国制造基地。
哈特确认,第一阶段预计将包括一个Meltio机器人激光沉积单元,随着业务增长,可能增加WAAM设备和减材加工能力。
公司选择大曼彻斯特地区,部分原因是这里的工业基础、制造专业知识和与当地机构合作的机会。
国防和海事客户是重要目标,能源和其他工业市场也在其中。
哈特表示,初期运营将借助FASTECH美国工程师的技术支持,同时在当地招聘和培训人员。
人员配置模式预计会把经验丰富的工程师与可接受公司工艺培训的技术人员结合起来。
FASTECH在丹维尔的经验提供了先例。
其部分工程师通过加速培训进入先进制造领域,此前并无丰富的增材制造经验。
公司打算随着英国业务的发展,探索产业与技术教育之间的类似联系。
哈特也承认,英国对大幅面金属增材制造的采用仍面临挑战。
潜在客户往往更熟悉金属粉末床熔融,可能尚未考虑将丝材沉积用于自己的部件。
因此,公司预计将参与开发和认证项目,同时与潜在工业客户建立关系。
长期目标还是实现经常性商业生产。
设立英国设施的决定也旨在支持那些能够从本地制造、更短供应链和更紧密技术合作中受益的客户。
FASTECH主张的力度将取决于它能否将在美国获得的生产经验,转化为能够以有竞争力的方式服务英国和欧洲客户的运营能力。
FASTECH将参加2026年11月17日至20日在法兰克福举行的Formnext 2026英国伙伴国展示活动。
公司计划展示制造部件样品,并介绍其既有生产工作以及英国业务的发展。
增材制造技术经理丹尼尔·普尔斯卡计划于11月18日(周三)参加一场工业应用讨论,并于11月19日(周四)进行技术演讲。
这次展会将为FASTECH提供与潜在客户、设备供应商和工业合作伙伴会面的机会,为公司启动英国业务第一阶段做准备。
对哈特而言,眼前的挑战是证明大幅面金属增材制造能够超越研究和技术演示,进入可靠的工业生产。
FASTECH为西门子能源开展的经常性工作提供了这种转变的范例,其支撑是将增材制造与传统机加工、检测和认证相结合。
制造业里常讲,样品做出来是一回事,稳定交货是另一回事。
同样的模式能否在英国成功发展,将取决于客户需求、技术能力和新设施的经济性。
目前,博尔顿的投资代表着该公司将其成熟的美国制造方式引入英国市场迈出的具体一步。
 点赞
 反对
 收藏
 分享

海外行业观察
 标签
 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉