

 发布内容








米其林3D打印轮胎全新专利解读:FDM制造无气轮胎?
米其林这家轮胎巨头最近公开的一项专利文件显示,他们已经摸索出了用#3D打印 一体制造无气轮胎胎体的方法。
让我们来看看是用了什么技术?什么设计?
告别组装?
传统的无气轮胎制造就像搭积木,需要先分别制造径向内膜、联接结构、径向中间膜、接合结构和径向外膜这些零部件,然后通过粘接、铆接或者螺栓连接等方式组装起来。
这种做法不仅工序复杂,各个部件之间的结合强度也总是差点意思。
米其林的增材制造方法专利改变了这个传统工序。
从专利文件看,他们的「带部增材」方案通过喷嘴将可熔性打印材料以连续带部的形式层层叠叠地沉积,一次性制造出完整的胎体结构。
这里的「带部」就是指3D打印喷嘴挤出的连续材料条,明显指向FDM技术。
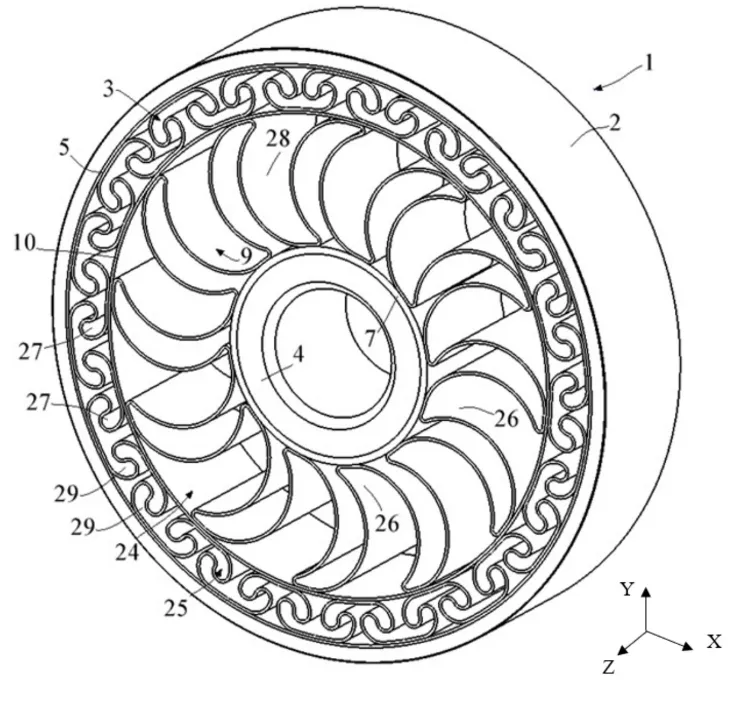
图1展示了完整的无气轮胎横截面,可以清楚地看到径向内膜、多个连接部分、径向中间膜、接合结构以及径向外膜的精巧布局。
这种设计让轮胎在承受负荷时能够通过结构元件来分散应力,而不是依赖内部气压。
FDM设备配置?
图2展示的#增材制造机 设备相当有意思,明显的丝材挤出成型设备。
这套设备包括制造平台14、喷嘴12,还有用于在任意周向平面XY中水平移动的系统22和用于沿着垂直方向Z竖向移动的系统23。
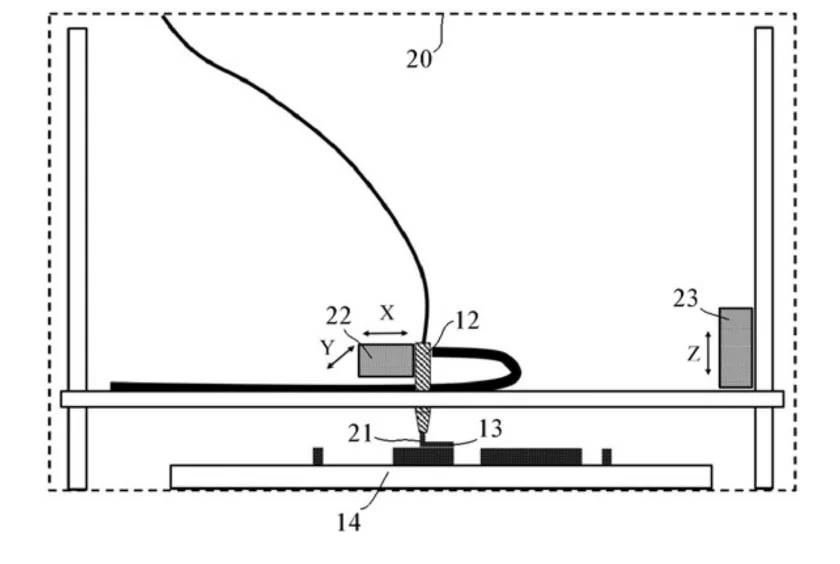
制造平台垂直于胎体的旋转轴线,喷嘴能够沿着轴向方向移动,同时还能在垂直于轴向的任意周向平面中精确定位。
专利文件还提到,任何能够沉积可塑性打印材料带部的增材制造机都是合适的。
工艺路径设计
专利提了路径规划。
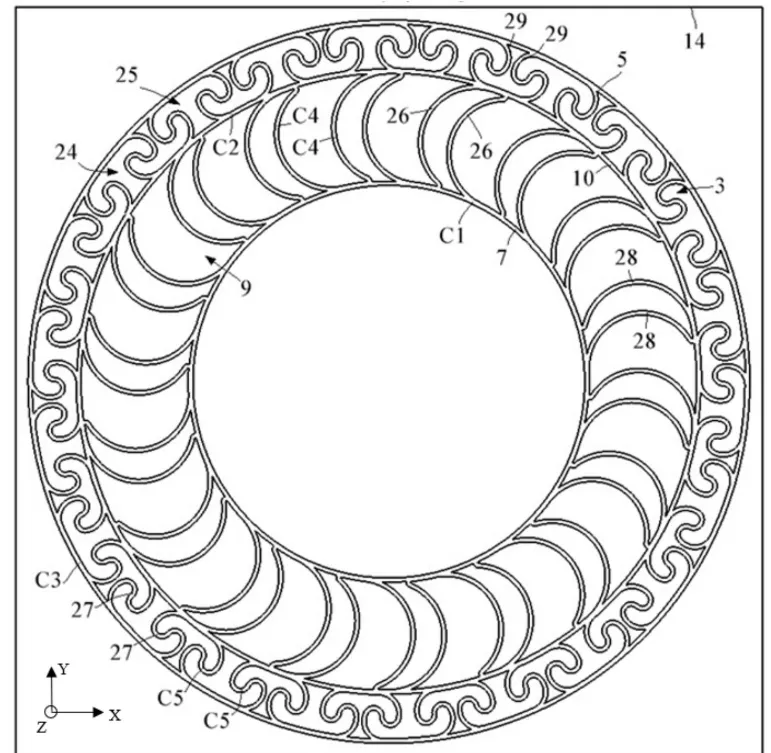
图3展示了第一层沉积的俯视图,可以看到各种带部在平面上的复杂分布。径向内膜带部C1、径向中间膜带部C2、径向外膜带部C3、联接结构带部C4和接合结构带部C5,这些带部需要按照特定顺序进行沉积,而且可以任意顺序形成。
这个「任意顺序」的表述更像是专利写作的保护性表述,避免被竞争对手通过改变打印顺序来规避专利。
工艺参数的控制方面,各种带部的宽度都控制在0.15mm到4mm之间,优选范围是0.4mm到2mm。
专利文件特别提到,这样的尺寸范围使得可以用标准喷嘴尺寸和增材制造机的现有参数设定来制造。
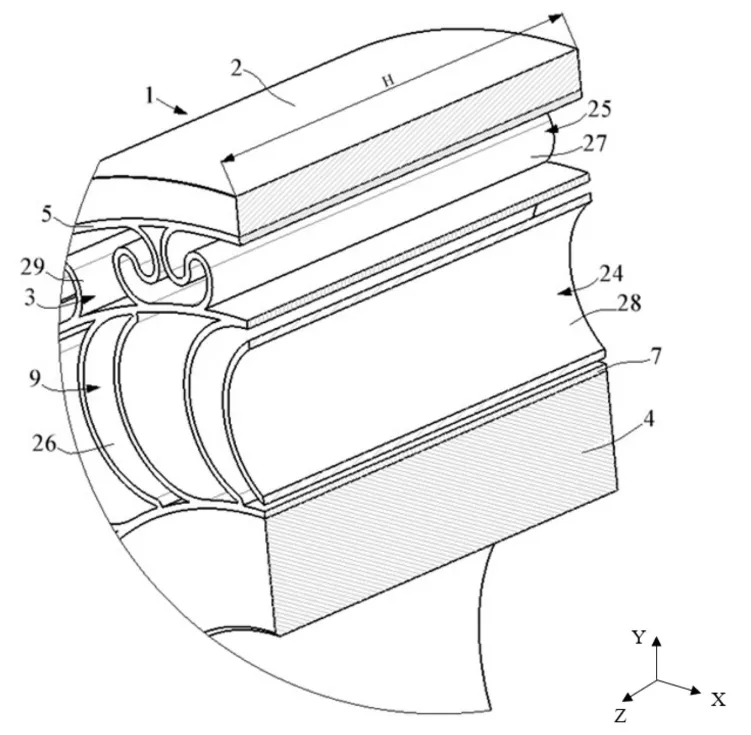
图4展示的轴向截面说明了整个胎体是由多个层构成的。
材料选择
在材料选择上,米其林明确提到了多种高性能#热塑性材料,包括聚芳醚酮(PAEK)型热塑性塑料、聚醚醚酮(PEEK)型热塑性塑料、脂族聚酰胺(PA)、聚醚酰亚胺(PEI)、聚酰亚胺(PI)、乙醇化聚酯(PETG)或弹性体热塑性共聚酯(TPC-ET)。
这些材料的熔融温度范围相当宽泛,至少等于180℃并且至多等于450℃。
AM易道认为,这种温度范围的选择既要保证材料在操作中有足够的热完整性,又要在胎体制造过程中具有良好的可塑性。
更有意思的是,专利还提到可以在不同的结构部位使用不同的材料。
径向内膜带部、径向中间膜带部、径向外膜带部、联接结构带部和接合结构带部中的至少两种类型带部的打印材料可以不同。
什么是穿插技术?
专利提到穿插技术。
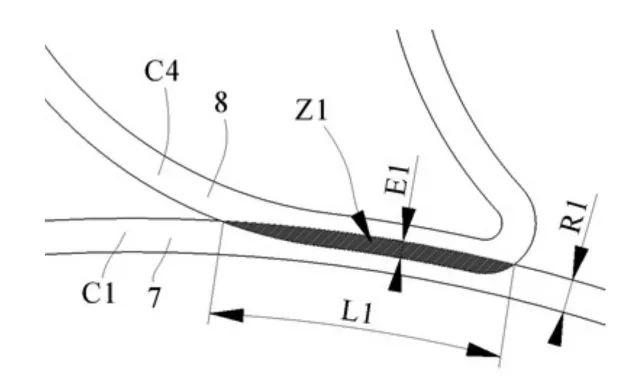
图6详细展示了第一穿插区域的结构,联接结构带部C4穿插进径向内膜带部C1的部分具有特定的弧长L1和最大厚度E1。
图7显示了第二穿插区域,图8则展示了接合结构的复杂穿插方式。
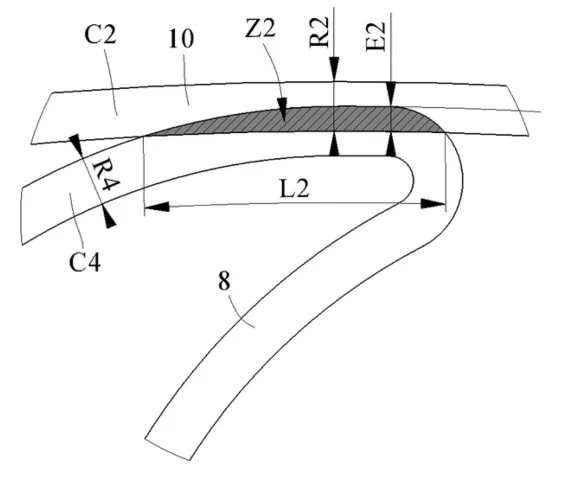
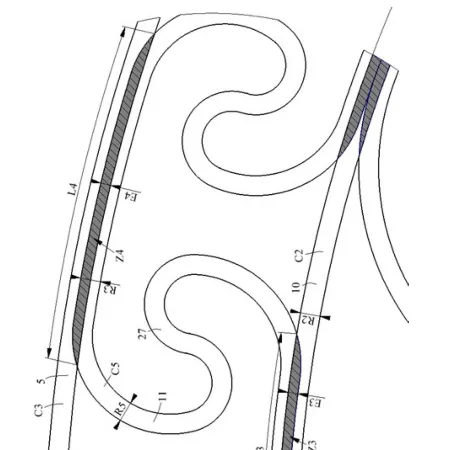
这种穿插设计让不同结构元件之间实现了真正的一体化结合。
传统组装方式下,不同部件之间总是存在界面,而穿插技术让材料在分子层面融合,消除了这些薄弱环节。
简单说,专利中所谓的穿插结构,就是在打印一个结构的时候,让它的一部分材料「侵入」到相邻结构里面。由于都是热熔材料,在打印过程中会自然融合。这个技术我们在拓竹H2D设备里见到过这个功能。
AM易道认为,这种技术在3D打印中并不算太超前,关键是路径规划算法要足够精密,确保不同功能区域的材料能在合适的位置实现有效融合。
不过具体实现起来,对设备精度和材料控制的要求确实比一般FDM打印要高不少。
路径规划保障
专利文件还透露了一个提高制造品质的关键细节:
在制造胎体各层的过程中,喷嘴在与前一层的起点不同的起点处开始沉积径向内膜带部的层,从而获得两个相邻层之间位于不同水平方位角的接合区域。
这样的设置对提高胎体的机械强度很重要。通过防止在接合区域中可能发生的裂纹扩展,整个胎体的耐久性得到了显著提升。
AM易道评论
AM易道咨询轮胎技术圈的反馈来看,无气轮胎确实已经炒作了二十年,但始终没能在主流市场站稳脚跟。这背后有着深层次的技术原因。
最直接的问题是滚动阻力和发热。
这种开放式结构在高速行驶时会产生大量热量,而热量正是轮胎的天敌。
曾在轮胎制造厂工作的工程师透露,他们尝试过多次制造这类轮胎,但发热问题始终无法解决。这也解释了为什么无气轮胎目前只能在低速应用中找到位置,比如叉车、割草机、高尔夫球车这些场景。
另一个被忽视的问题是侧向刚度不足。传统充气轮胎在转弯时能提供出色的侧向支撑,而无气轮胎的开放式结构在侧向力作用下容易变形,影响操控性能。这对于需要精确操控的乘用车来说是致命缺陷。
更实际的问题是碎屑积聚。开放式的内部结构很容易卡住石子、泥土等杂物,瞬间造成轮胎不平衡,产生严重的震动。
不过AM易道认为,这些技术挑战并非不可克服,但需要材料科学的重大突破。
也许米其林的3D打印方案能够通过精密的结构设计和多材料应用来缓解这些问题,但距离真正的商业化应用还有很长的路要走。
我们猜测,目前的无气轮胎项目可能主要针对月球探测器等特殊应用。在真空环境中,散热和碎屑问题都不复存在。
AM易道发现的实物展示照片
轮胎这种大尺寸、高强度产品用FDM来做,听起来有点反直觉。
一个普通轮胎的直径少说也有60-70厘米,现有的工业级FDM设备要做这么大的产品,打印时间可能要几十个小时,效率实在太低。
猜测可能米其林用的是大尺寸的FDM。
另外,轮胎需要承受巨大的载荷和反复变形,现有的FDM材料很难达到传统橡胶轮胎的弹性和耐磨性能。
专利中提到的PEEK、PAEK这些高性能材料虽然强度够,但成本不低,而且对设备的加热和控制要求极高。
但不论如何,米其林已经制造出原型,AM易道已找到类似的实物图片:
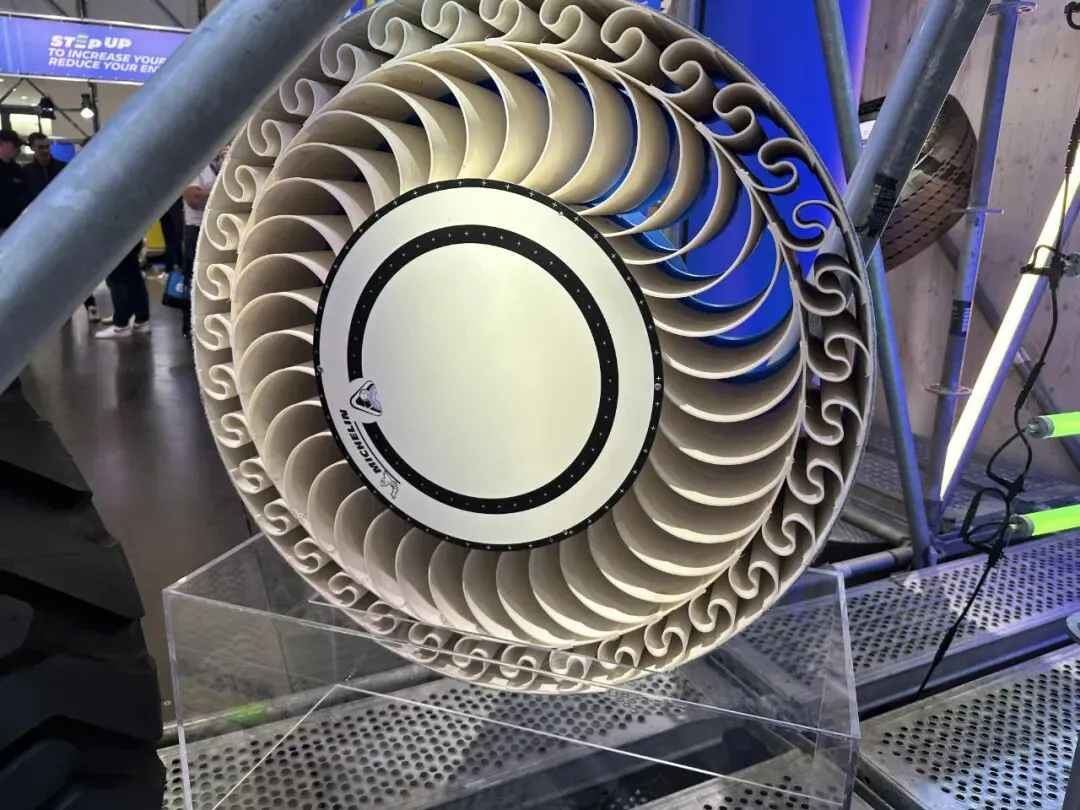
虽然图片没有看出专利体现的材料穿插互锁结构,但明显可以看出这是由FDM挤出成型的。
如前文所述,样子容易联想到如月球车、火星探测器轮胎等。这种对重量敏感、维修困难的场景,一体成型的无气轮胎确实有独特价值。
军用装备和极地作业车辆也可能是早期应用方向,这些领域对成本的敏感度相对较低。
但要说大规模替代传统轮胎制造,我们认为短期内基本不现实。
先不说之前提到的问题,FDM的制造速度和传统轮胎工业的产能需求差了几个数量级,除非在设备并行化和打印速度上有质的突破。
乐观点长期来看,如果3D打印可行,比较重要的是按需制造的可能性。
车主可以根据自己的驾驶习惯和路况需求,定制专属的轮胎参数。
在偏远地区或者太空基地,一台增材制造设备就能解决所有轮胎维修和更换需求,不用再依赖复杂的供应链。
虽然现在看起来这些还很遥远,但技术的发展往往比我们预想的要快。
当年谁能想到今天的FDM设备能打印出飞机零件呢?米其林这项专利至少为我们展示了一个全新的可能性。
类似的应用案例尝试可以查阅延伸阅读:
大尺寸挤出3D打印案例可以查阅延伸阅读:
 点赞
 反对
 收藏
 分享

AM易道
读懂3D打印卓越与演变之道

 近期热门




 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉