

 发布内容


LLNL新AI视觉系统:直写成型缺陷实时现形,打印中即可拦截
用直写成型(Direct Ink Writing)打印的柔性缓冲垫、垫片和衬垫,丝材只有几分之一毫米粗。
这种工艺通过喷嘴把柔软或膏状材料以细丝状逐层沉积。
细丝直径、中心距间距或细丝间角度的微小变化,以及间隙、断裂等缺陷,都可能让机械性能发生明显变化,损害产品性能。
直写成型工艺波动比较大,还没有大规模商业化,主要局限在研究实验室里使用。
传统的检测通常依赖打印完成后进行的X射线计算机断层扫描(CT)、机械测试,或者只能观测表面的光学方法。
X射线CT和机械测试又贵又慢,只能在事后发现失效问题;表面光学方法则看不到内部丝材的几何结构。
X射线CT的体积分辨率限制,也使它只能对较小的部件进行高分辨率检测。
现有的用于监测增材制造(AM)工艺的机器学习方法,大多集中在缺陷的检测与分类上,而不是在部件构建过程中测量其实际几何形状。
位于加利福尼亚州的劳伦斯利弗莫尔国家实验室(LLNL),有科学家和工程师团队开发了一套基于摄像头的检测系统。
这套系统利用AI和机器学习,在3D打印部件制造过程中实时检查,测量微小偏差,有可能在部件离开打印机之前就识别出潜在问题。
相关研究发表在《npj Advanced Manufacturing》期刊上。
这套系统把检测环节提前了。
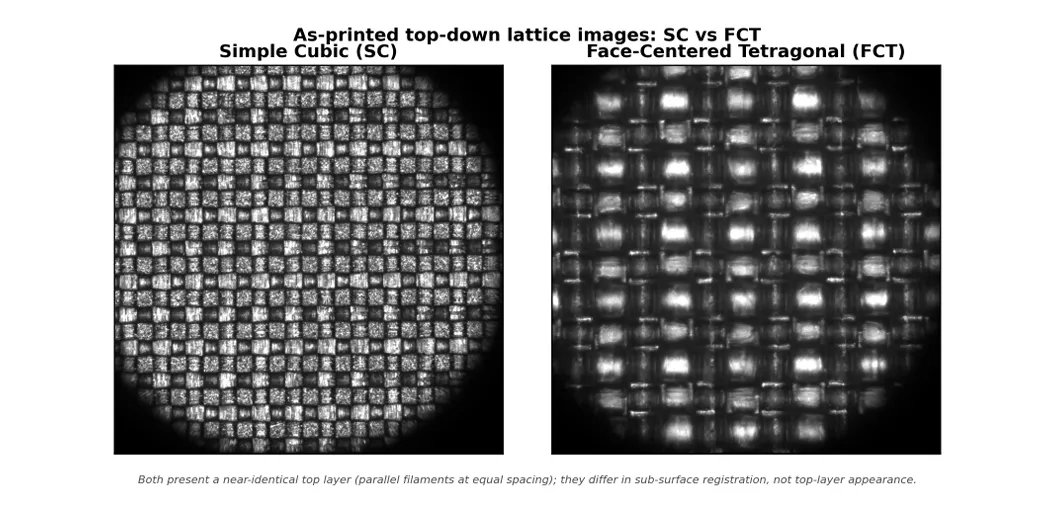
摄像头安装在打印机上,每沉积一层,就给这一层成像,软件随即识别最新沉积的细丝并测量其直径。
基于机器学习的图像分割和计算机视觉工具,会把打印过程中收集的数千张图像,转化成沉积材料的详细测量数据和空间分布图。
团队在一个包含近13,800张人工标注图像的数据集上训练了分割模型,数据集覆盖多种晶格几何结构;计算机视觉算法利用模型输出来追踪细丝并测量其直径。
在55个测试部件中,自动测量结果与人工测量结果的偏差通常在几微米以内。
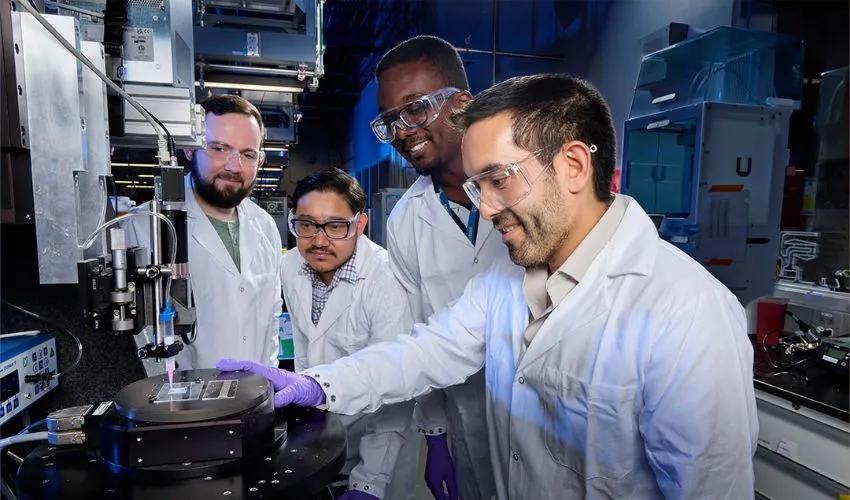
项目技术负责人布赖恩·韦斯顿(Brian Weston)说,这是一道首轮检查。
团队在进行那些非常昂贵的测试之前就能发现问题,如果已经知道部件存在断丝或其他问题,也可以更早判定其不合格。
为了在大规模场景下测试这套系统,研究人员把它用在一个设计占地约25厘米×25厘米的缓冲垫上。
他们从同一层收集了约2,500张图像,并把测量结果合成为部件内部的分布图。
分布图显示,丝材直径在打印过程中发生了漂移,呈现出横跨整个打印件的大尺度变化模式。
这种变化指向打印平台相对于喷嘴存在轻微倾斜,而如果只对整体部件取平均测量值,这一信息很可能被完全掩盖。
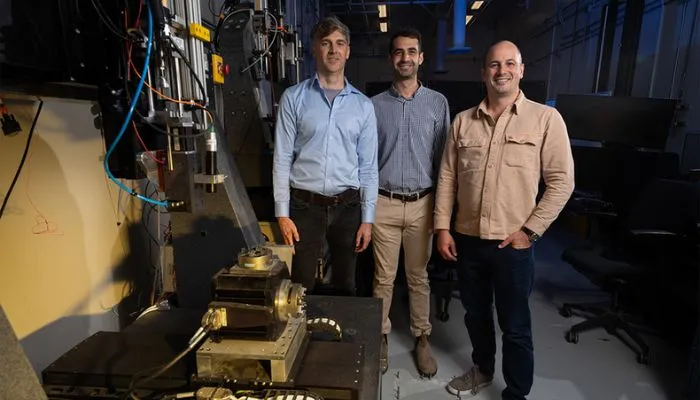
由于摄像头在打印机上,这套系统还能检测尺寸过大、无法用高分辨率CT进行实际扫描的部件。
首席研究员布赖恩·吉拉(Brian Giera)说,这种方法可以推广到其他增材制造、减材制造以及实验性系统中。
短期来看,它可以在打印过程中直接淘汰存在严重缺陷的部件,并标记出哪些部件需要进行X射线CT检测。
这项技术将送往堪萨斯城国家安全综合体(Kansas City National Security Complex)进行评估。
更长远一点,这些数据可以赋能数字孪生(digital twin),把部件的结构与预测性能关联起来。
3D打印公司Ai Build的AiMaker平台同样是大尺寸挤出式系统,它将质量检测引入打印过程本身。
相机和图形处理器(GPU)模块把打印中部件的图像与先前打印的物体进行对比,实时标记偏差,而不是等待成品完成。
它与LLNL方案的目标相同,都是在大尺寸挤出打印完成前发现问题。
但AiMaker检测的是与参考打印件之间的视觉偏差,并不生成LLNL管道所产出的那种连续的、部件级的细丝直径分布图。
这两种方法都将大尺寸挤出检测引入打印过程本身,而LLNL的管道进一步把检测推进到精确的、细丝尺度的几何计量学领域,这是视觉对比系统所不涉及的。
韦斯顿说,当打印机能够检查自己的工作成果时,就可以开始考虑让系统自行做出接受或拒绝的判断。
如果它发现缺陷,也许可以评估该缺陷是否会导致部件不合格。
这项研究题为《直写成型增材制造的可扩展机上检测》(Scalable on-machine inspection of direct ink write additive manufacturing),由布赖恩·T·韦斯顿、迈克尔·E·泽林斯基、哈米德·齐亚德·阿马尔、阿尔代尔·E·贡戈拉、布赖恩·奥、罗伯特·塞尔达、约书亚·R·德奥特、威廉·史密斯和布赖恩·吉拉共同完成。
如果想了解更多研究细节,可以去看这篇论文。
 点赞
 反对
 收藏
 分享

海外行业观察

 近期热门


 读懂3D打印卓越与演变之道
 京公网安备11010802046387号
 AM易道
 粒子熔炉